

Kirish
ZamonaviydaSMT ishlab chiqarish liniyalari, haroratni nazorat qilishning aniqligi va barqarorligiqayta oqimli lehim uskunalariyakuniy lehim sifatini belgilovchi asosiy omillardir. Ko'pgina elektronika ishlab chiqaruvchilari va muhandislari tez-tez komponentlar qabr toshlari, BGA sovuq lehim bo'g'inlari yoki lehim to'plari kabi odatiy lehim nuqsonlariga duch kelishadi.
NeoDen IN12C qayta oqimli pech12 ta mustaqil harorat zonalari, alyuminiy qotishma isitish plitalari va maxsus sovutish zonasi dizayni mavjud bo'lib, u 0201 komponentlarini, shuningdek, BGA, QFP va QFN kabi murakkab paketlarni lehimlash uchun mos keladi. Uskunaning uzoq muddat davomida jarayonning optimal ishlashini ta'minlash uchun ushbu maqola rasmiy ma'lumotlarga asoslanib, IN12C qayta ishlaydigan pechning kunlik xizmat ko'rsatish va haroratni kalibrlash bo'yicha qo'llanmani tuzadi.foydalanuvchiqo'llanma, harorat rejimini optimallashtirish orqali lehim to'pi bilan bog'liq muammolarni qanday hal qilishga e'tibor qaratildi.

Qayta oqimli pechga texnik xizmat ko'rsatishning SMT rentabelligiga ta'siri
Mexanik dizayn nuqtai nazaridan, NeoDen IN12C muntazam mexanik eskirishni kamaytirish uchun bir nechta optimallashtirishni o'z ichiga oladi:
- B toifali zanglamaydigan po'latdan yasalgan bir parcha-to'r zanjir:An'anaviy uglerodli po'lat zanjirlar uzoq vaqt ishlamay qolganda zangga moyil bo'ladi va kundalik ish paytida yuqori{0}}haroratli moylash materiallarini tez-tez surtishni talab qiladi. IN12C ning toʻr zanjiri-parchinlangan boʻgʻinlari boʻlmagan bir qismli qolipli dizaynga ega boʻlib, uzoq{4}}yuqori harorat-charchoqlari natijasida zanjirning boʻshashishini oldini oladi.
- Yengil trek tuzilishi:Yo'l yig'masining umumiy og'irligi 5 kg dan past bo'lib, haydovchi dvigatelga yukni kamaytiradi va uning ishlash muddatini uzaytirishga yordam beradi. Shu bilan birga, engil yo'l trassaga ulashgan hududlarda haroratning bir xilligini samarali ravishda yaxshilaydi.
Mexanik komponentlar muntazam moylash chastotasini kamaytirsa ham, havo ta'minoti tizimini davriy tozalash va haroratni nazorat qilish datchiklarini kalibrlash haroratni nazorat qilishning ± 0,5 daraja aniqligini ta'minlash uchun muhim bo'lib qoladi, chunki oqim yuqori haroratlarda uchuvchan bo'lib, keyin kondensatsiyalanadi va to'planadi.
NeoDen IN12C asosiy davriy texnik xizmat ko'rsatish tartibi
Uskunani boshqarish tizimining uzoq-muddatli barqaror ishlashini ta'minlash uchun zavod quyidagi standartlashtirilgan texnik xizmat ko'rsatish tartib-qoidalarini o'rnatishi kerak:

1. Kundalik ishga tushirish va uchta-Rang indikatori holatini tekshirish: ishga tushirish bosqichida.
O'chirish to'xtatuvchisi va qoldiq oqim moslamasi (RCD) normal yopilganligini tekshiring. Ishga tushgandan so'ng, yuqoridagi uchta rangli holat indikatori orqali uskuna holatini aniqlang:
- Miltillovchi sariq chiroq harorat zonasi isitish-yuqori ekanligini bildiradi.
- Barqaror yashil chiroq barcha harorat zonalari belgilangan haroratga yetganligini ko'rsatadi.
- Miltillovchi qizil chiroq tizimning noto'g'ri ishlashini ko'rsatadi, muammolarni bartaraf etish uchun mashinani o'chiring.
2. Drayv mexanizmi va zanjir kengligini mexanik sozlash: haftalik texnik xizmat ko'rsatish.
Trekning kengligini sozlash mexanizmini sinab ko'ring. Elektr kengligini sozlash tugmasi javob bermasa, yuqori haroratlarda g'ayritabiiy qarshilik natijasida yuzaga keladigan yo'l deformatsiyasini oldini olish uchun qo'lda sozlashni amalga oshirish uchun uskunaning har ikki uchidagi qo'lda kenglikni sozlash tutqichlaridan foydalaning.
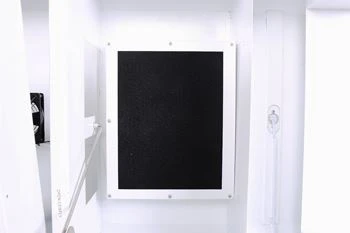
3. O'rnatilgan{1}}, lehimli tutun filtrlash tizimi filtri kartridjini almashtirish: Har 8 oyda / ishlab chiqarish hajmiga qarab sozlang.
Gidrodinamik dizayndagi havo oqimining sirkulyatsiyasi samaradorligini saqlab qolish va havo kanallari tiqilib qolishining oldini olish uchun filtr kartrijini muntazam ravishda almashtirish kerak:
- Uskunaning chap tomonidagi chap shamol qalqonini echib oling.
- Konkav hududida joylashgan filtr qopqog'ini oching.
- Filtr moslamasini tortib oling va uglerod tolali paxtani almashtiring.
Reflow lehim to'plari nuqsonlarini bartaraf etish va egri chiziqni optimallashtirish
1. Lehim to'pi shakllanishining asosiy mexanizmi
Lehim to'plari qayta oqim lehimlash jarayonida keng tarqalgan nuqson bo'lib, odatda oldindan isitish zonasi va faol zona o'rtasida hosil bo'ladi.
Agar isitish qismidagi haroratning ko'tarilish burchagi juda tik bo'lsa (umuman 2 daraja / s ichida nazorat qilinadi), lehim pastasi ichidagi erituvchilar va oqim shiddat bilan bug'lanadi yoki hatto "chayqaladi". Bu mayda metall zarralar chayqalish tufayli asosiy yostiqdan chiqariladi. Qayta oqim qismiga kirganda va eriganlarida, ular asosiy lehim birikmasiga qayta qo'shila olmaydi, aksincha, ular sovutilgandan so'ng yostiqning atrofi bo'ylab alohida lehim to'plariga qotib qoladilar.
2. Jarayonni sozlash rejasi: Harorat zonalarida konveyer tezligi va havo oqimini sozlash
Haddan tashqari quritish tezligidan kelib chiqqan lehim to'plarini hal qilish uchun jarayonni tekshirish havo oqimi sozlamalarini konveyer tezligini optimallashtirish bilan birlashtirish orqali amalga oshirilishi mumkin.
IN12C ning 4 kanalli taxtali sirt harorati monitoringi tizimidan foydalanib, jarayon parametrlarini quyidagi bosqichlar orqali sozlash mumkin:
- Termojuftni joylashtirish:Sinov termojuftlarini PCB ning odatiy joylariga (masalan, katta komponentlarning simlari, IC yostiqchalarining markazi va tenglikni chetlari) yuqori{0}}haroratga-bardoshli lenta yordamida taxta yuzasi haroratini aniq ushlab turish uchun mahkamlang.
- Haqiqiy-Vaqt egri chizigʻi tahlili:Sinov taxtasini pechga soling va tizim ekranidagi haqiqiy-vaqt oʻlchash egri chiziqlariga qarang.
- Jarayon parametrlarini aniq-sozlash:IN12C konveyer lentasi tezligi 50 dan 600 mm/min gacha sozlashni qo'llab-quvvatlaydi. Standart qo'rg'oshinsiz lehim pastasini qayta ishlashda, kamar tezligini taxminan 250–300 mm/min da ushlab turish tavsiya etiladi. Shu bilan birga, oldindan isitish zonasida fan tezligini mos ravishda kamaytirish uchun har bir harorat zonasida sozlanishi havo tezligi xususiyatidan foydalaning. Bu konvektiv issiqlik o'tkazuvchanligini sekinlashtiradi, bu oqimning barqaror bug'lanishi uchun etarli vaqtni ta'minlaydi va tez qaynatishdan kelib chiqqan lehim pastasining chayqalishini kamaytiradi.
Odatdagi qayta oqim uchun lehimlash uchun tavsiya etilgan 4 bosqichli harorat zonasi sozlamalari
Haroratni sozlashda, isitish moslamasining oldindan o'rnatilgan harorati odatda issiqlik uzatish yo'qotishlari tufayli PCB yuzasida erishilgan haqiqiy haroratdan 20-40 daraja yuqori ekanligini unutmang.
Misol tariqasida umumiy qoʻrgʻoshinsiz lehim pastasidan (masalan, 217 daraja erish nuqtasiga ega SAC305)-foydalanib, quyidagi toʻrt bosqichga muvofiq harorat zonasi parametrlarini kalibrlash tavsiya etiladi:
Eslatma:Quyidagi parametrlar SAC305 uchun odatiy jarayon mos yozuvlar qiymatlari bo'lib, lehim pastasi yetkazib beruvchining tavsiya etilgan egri chizig'iga rioya qilish kerak.
| 4 bosqichli lehimlash jarayoni | Maqsad va harorat zonasi mantiqi | Tavsiya etilgan haqiqiy taxta sirt harorati oralig'i | Uskunaning apparat konfiguratsiyasi |
| 1. Oldindan isitish zonasi | Lehim pastasi erituvchilarni uchuvchan qilish va oqimni faollashtirish uchun haroratning sekin ko'tarilishi. | Room temperature --->140/150 daraja, isitish tezligi<2°C/s. | Transvers harorat farqlarini kamaytirish uchun alyuminiy qotishma isitish plitasi. |
| 2. Doimiy harorat/faol zona | Taxta yuzasidagi komponentlar orasidagi harorat farqlarini minimallashtiring va lehim yuzalaridan oksidlarni olib tashlang. | 150°C-->190 daraja, 60-120 soniya davomida saqlanadi. | Zanglamaydigan po'latdan yasalgan ichki kamera ichki issiqlikni saqlab turish uchun issiqlik izolyatsion material bilan birlashtirilgan. |
| 3. Qayta oqim zonasi | Lehim pastasi butunlay eritilib, IMC (Intermetallic Compound) birikmasini hosil qiladi. | Eng yuqori harorat 230-245 daraja; erish nuqtasidan yuqorida sarflangan vaqt 40-70 soniya. | Mustaqil yuqori va pastki haroratni boshqarish modullari samarali termal kompensatsiyani ta'minlaydi. |
| 4. Sovutish zonasi | Lehim bo'g'inlarida donni tozalashga erishish uchun sovutish tezligini nazorat qiladi. | Sovutish tezligi -2 dan -4 daraja / s gacha nazorat qilinadi. | Yuqori qismdagi to'rtta mustaqil aylanma ventilyator atrofdagi muhitdan shovqinlarni kamaytiradi. |
Eslatma:IN12C ichida 40 tagacha ishchi faylni saqlashi mumkin. Turli xil qatlamlar va zichlikdagi PCBlar uchun malakali egri chiziqni kalibrlashdan so'ng, uni alohida fayl sifatida saqlash tavsiya etiladi. Bu turli mahsulotlarni ishlab chiqarishga o‘tishda{4}}bir marta bosish orqali qayta tiklash imkonini beradi va jarayon parametrlarining izchilligini ta’minlaydi.
Uskunaning energiya iste'molini boshqarish va quvvat iste'moli xususiyatlari
Uzoq muddatda-SMT ishlab chiqarish, quvvat sarfiqayta oqimli lehim uskunalarizavodning operatsion xarajatlarining muhim tarkibiy qismidir. ga ko'raNeoDen IN12CTexnik spetsifikatsiyalar, uning energiya iste'moli ko'rsatkichlari quyidagilardan iborat:
- Boshlanish quvvati:~4,8 kVt
- Oddiy ish kuchi:~2,2 kVt
- Quvvat manbai konfiguratsiyasi:Bir fazali, bir-fazali AC 220V (standart turar-joy yoki sanoat elektr tarmoqlariga bevosita ulanishi mumkin).
Filtrlash tizimiga muntazam texnik xizmat ko'rsatish, fan havo kanallarini toza saqlash va termojuft sensorlarini kalibrlash mashinaning standart ish kuchida barqaror issiqlik chiqishini ta'minlaydi. Agar oqim uzoq vaqt davomida uskunadan tozalanmasa, filtr elementlarining tiqilib qolishi va havo oqimining to'siq bo'lishi o'choqning issiqlik aylanishining samaradorligini buzishi va shu bilan haroratning bir xilligiga ta'sir qilishi mumkin. Shuning uchun texnik xizmat ko'rsatishning rasmiy jadvaliga muvofiq zudlik bilan amalga oshirilishi tavsiya etiladi. Muntazam texnik xizmat ko'rsatish nafaqat isitish plitalarining xizmat qilish muddatini uzaytiradi, balki uskunaning optimal, past{3}} quvvat sarfi diapazonida ishlashini ta'minlaydi.

Xulosa
Barqaror lehim sifati tegishli harorat rejimlari va ilmiy kundalik parvarishlash asosida qurilgan. Standartlashtirilgan kundalik tekshiruvlar, havo oqimi tizimini muntazam tozalash va 4-kanalli plata darajasidagi haroratni o'lchash tizimidan foydalangan holda aniq kalibrlash orqali lehim to'plari kabi lehim nuqsonlari samarali nazorat qilinishi mumkin, bu esa qayta oqimli lehim uskunasining butun umri davomida ±0,5 daraja haroratni aniq nazorat qilish darajasini saqlab turishini ta'minlaydi.